
锯床常见使用痛点与系统化解决方案_提升下料品质与效率
带锯床常见使用痛点及系统化解决方案
锯床是金属下料的核心设备,但在实际使用中,加工企业常会遇到锯条断裂、切面倾斜、切面粗糙、锯条损耗快、下料效率低等痛点。这些问题看似是操作层面的小毛病,长期累积却会带来耗材成本上升、材料浪费、产能受限等直接影响。本文梳理锯床使用中的常见痛点,并从设备选型、操作规范、参数优化、维护保养四个维度给出系统化解决方案。
一、常见痛点与成因分析
痛点 1:锯条频繁断裂
成因:张紧力不当(过紧或过松)、新锯条未磨合、导向块间隙过大、进给速度过快、锯轮轴承磨损、铁屑未及时清理。
痛点 2:切面倾斜、不平整
成因:设备刚性不足导致切削震颤、导向块磨损间隙大、锯条偏摆、工件装夹不稳、带速与进给参数不匹配。
痛点 3:切面粗糙、毛刺多
成因:锯条齿距与工件不匹配、冷却润滑不足、锯条磨损未及时更换、进给速度与锯条线速度不匹配。
痛点 4:锯条损耗快、寿命短
成因:切削参数不合理、冷却不到位、锯条选型错误、设备刚性不足导致锯条受力不均、未做新锯条磨合。
痛点 5:下料效率低、产能受限
成因:设备自动化程度与订单批量不匹配、人工送料辅助时间长、设备故障停机多、换型调试时间长。
二、系统化解决方案
1. 设备选型层面:从源头解决稳定性问题
很多使用痛点的根源在设备本身。刚性不足的设备,无论操作如何规范,都难以稳定输出高质量切面。
优先选择龙门双立柱结构、整体铸造床身的机型,切削受力均匀、吸震性强,从结构层面减少震颤与偏摆;
根据工件规格选择适配口径,避免小马拉大车导致过载;
根据订单批量匹配自动化程度:品种杂、批量小选半自动,灵活换型;批量大、订单稳定选全自动数控,提升产能;
关注核心配置:淬火轮盘耐磨不掉带、大功率蜗轮减速机传动稳定、液压夹紧夹持稳固、多处冷却装置降温冲屑。
2. 操作规范层面:从细节减少故障
张紧力调整到位:按设备要求设定张紧力,每换一次锯条重新调整,不过紧不过松;
新锯条磨合:新锯条上机先用低速慢进给切削几刀,让齿尖自然磨合,再逐步恢复至正常参数;
锯条选型匹配:根据材质与截面选对应齿形齿距,厚壁实心料选粗齿,薄壁管材选细齿,硬料选专用锯条;
及时清理铁屑:每日清理锯床铁屑,避免铁屑被带入锯轮挤压锯条产生裂纹。
3. 参数优化层面:从匹配提升质量
带速与材质匹配:高硬度、导热差的材质选用低速档,减少热量集中;普通碳钢可选用高速档提升效率;
进给速度平稳:进给过快单齿负荷超标易崩齿,发现切面粗糙、有异响应及时降低进给;
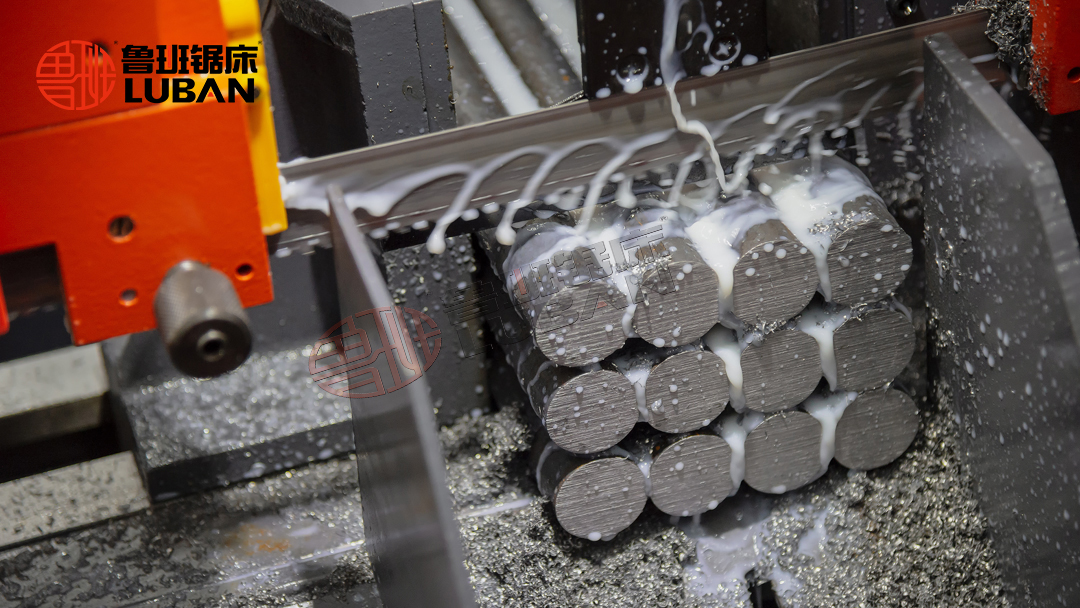
冷却润滑充分:保证冷却液充足并精准冲刷切削区域,带走热量、冲离切屑,减少粘屑烧齿。
4. 维护保养层面:从预防控制成本
建立日常、周度、月度、季度保养制度,定期检查导向块磨损、锯轮跳动、液压油清洁度、电气接线,及时更换磨损件,将故障消除在发生前,延长设备与锯条的使用寿命。
三、鲁班锯业:为锯床使用痛点提供设备端支持
山东鲁班锯业专注金属锯切设备研发制造,产品覆盖 GB 半自动系列与 GZ 数控全自动系列,均采用龙门双立柱结构与整体铸件床身,配置淬火轮盘、大功率蜗轮减速机、液压夹紧、多处冷却等设计,从设备端减少切面倾斜、锯条损耗、运行不稳等常见问题。同时可根据加工需求定制虎钳加高、加宽机型、自动螺旋排屑机、变频调速、液压张紧等配置,提供选型指导、安装培训与全周期售后支持,帮助客户系统化解决锯床使用痛点。
声明:本文为锯床使用与维护的行业参考内容,不同设备与工况下的问题成因存在差异,仅供参考。
更多详情了解请拨打鲁班锯床热线电话:18263287799 | 邮箱:luban@lubanjuchuang.com| 在线咨询,获取您的专属锯切解决方案!
相关产品:GB4235卧式金属带锯床|GB4240卧式金属带锯床|GB4250卧式金属带锯床|GB4260卧式金属带锯床|鲁班锯床全系列产品
