
金属带锯床选型过程中,“选单立柱还是双立柱” 是多数采购方都会遇到的核心问题。两种结构在刚性、精度、稳定性、适用场景上差异显著,选错不仅会影响切割质量与生产效率,还可能造成设备投入的浪费。本文从结构本质出发,全面对比两者的优劣势,并给出工业加工场景下的实用选型建议。
一、核心结构本质区别
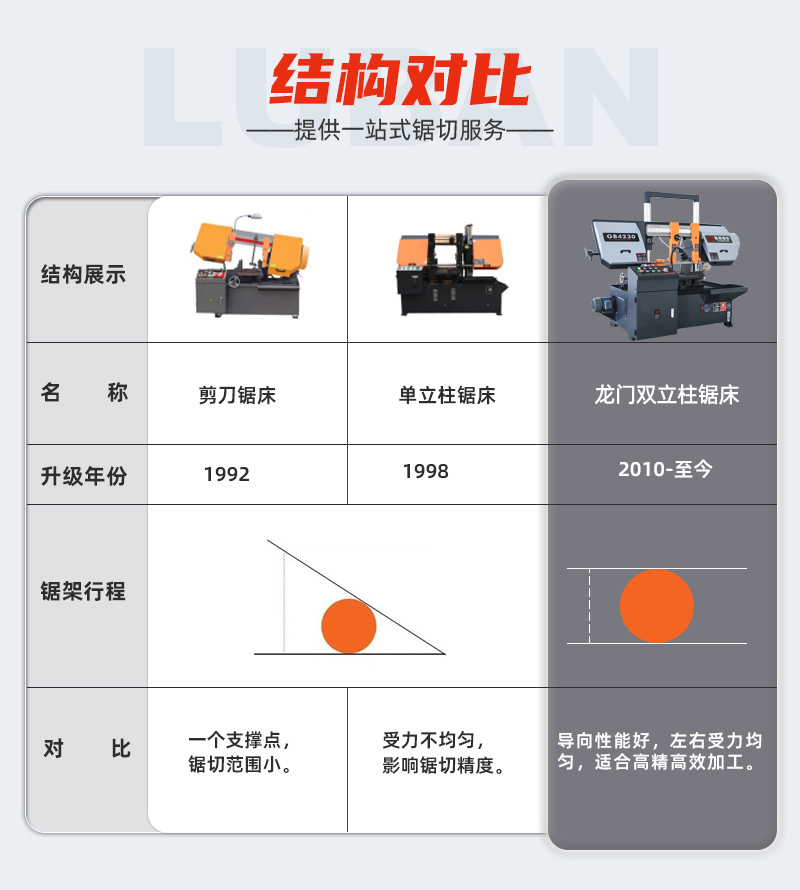
单立柱带锯床(悬臂式):锯架通过单侧立柱支撑,呈悬臂悬挂状态,整体结构相对简单,零部件少,制造成本较低。 双立柱带锯床(龙门式):锯架横跨在左右两根立柱之间,沿立柱垂直上下运行,受力对称均匀,是目前工业级锯床的主流结构方案。
二、单立柱与双立柱带锯床 核心优势对比
对比维度 | 单立柱带锯床 | 双立柱(龙门)带锯床 |
结构刚性 | 悬臂单侧受力,刚性偏弱,大负荷切割易产生形变 | 龙门对称式布局,整体刚性强,抗变形能力突出 |
切割精度 | 易出现切割偏斜,断面垂直度一般,小规格加工尚可 | 运行平稳,垂直度与角度误差小,切割断面平整 |
运行稳定性 | 切割震动偏大,高速 / 重切削工况下易抖动 | 震动抑制效果好,长时间连续作业稳定性强 |
适配工件 | 适合小规格、薄壁型材的轻载加工 | 覆盖中小到大型工件,厚壁、重型工件均可稳定切割 |
采购成本 | 结构简单,售价偏低,预算门槛低 | 用料与装配精度要求高,初期投入相对更高 |
维护难度 | 结构简洁,故障点少,日常维护简便 | 系统更精密,维护要求略高,需定期校准 |
角度切割适配 | 悬臂结构受力不均,角度切割精度难保障 | 锯架旋转受力均匀,角度切割精度与一致性更好 |
单立柱带锯床的核心优势
采购门槛低,预算有限的小型加工场景性价比突出;
机身结构简洁,占地面积小,安装与日常维护方便;
针对小规格圆钢、薄型材的普通直切,可满足基本下料需求。
双立柱带锯床的核心优势
刚性与精度优势明显,切割断面平整、垂直度高,可减少后续打磨、修整等二次工序;
运行震动小,可有效降低锯条损耗,长期生产的综合使用成本更优;
适配范围广,从小型型材到大截面厚壁工件都能稳定加工,设备通用性更强;
对角度斜切、数控自动化升级的兼容性更好,是工业批量下料的主流结构。
三、工业加工场景选型建议
选型无需盲目追求高端,需结合工件规格、生产模式、预算综合判断:
1. 优先选择单立柱的场景
加工对象以 200mm 以内的小规格圆钢、薄型材为主;
以零散、小批量加工为主,对切割精度要求不高;
预算有限,门店式、小型作坊式加工场景。
2. 优先选择双立柱(龙门式)的场景
加工工件规格多样,涵盖中大型截面、厚壁型钢 / 圆钢;
对切割精度、断面垂直度要求高,如钢结构、机械加工、模具制造等行业;
有 45°/60° 角度斜切需求,双立柱结构的角度切割精度更稳定;
大批量、长时间连续生产,对设备稳定性、故障率要求高;
计划布局数控自动化下料,双立柱是数控机型的标准承载结构。
3. 通用选型原则
如果是工业级生产场景,在预算允许的前提下,优先选择双立柱结构。虽然初期投入略高,但设备寿命更长、精度更稳定、锯条损耗更低,长期生产的综合性价比更高;尤其涉及角度切割、数控批量下料的场景,双立柱几乎是必选方案。
四、鲁班锯床的结构方案实践
作为深耕工业锯切领域四十年的源头厂家,鲁班锯床旗下 GB 半自动系列、GZ 数控全自动系列带锯床,全系采用龙门双立柱结构设计,正是基于工业级加工对精度、稳定性与耐用性的核心需求。
从切割口径 280mm 到 600mm,从半自动角度锯切到数控全自动批量下料,鲁班双立柱带锯床均经过刚性优化与震动抑制调校,配合精准的锯架旋转角度系统,既能保障普通直切的断面质量,也能稳定实现 0°/45°/60° 多角度斜切,广泛适配钢结构、工程机械、五金加工、模具制造等多行业的下料需求。
如果您仍不确定该选哪种结构的带锯床,或是需要根据工件规格、产能需求匹配具体机型,欢迎联系鲁班锯业,我们将为您提供免费的选型指导与专属锯切方案。
